Lavado y mantenimiento de buses interurbanos en Chile
Panorama general del proceso: infraestructura, turnos de trabajo y criterios de calidad aplicados en terminales de larga distancia.
Leer artículoPullman Bus · Archivo técnico
Del balde y la escobilla de fibra al túnel automatizado con recirculación de agua. Revisión cronológica de los métodos, equipos y parámetros que transformaron el aseo de flotas de larga distancia en un proceso medible.
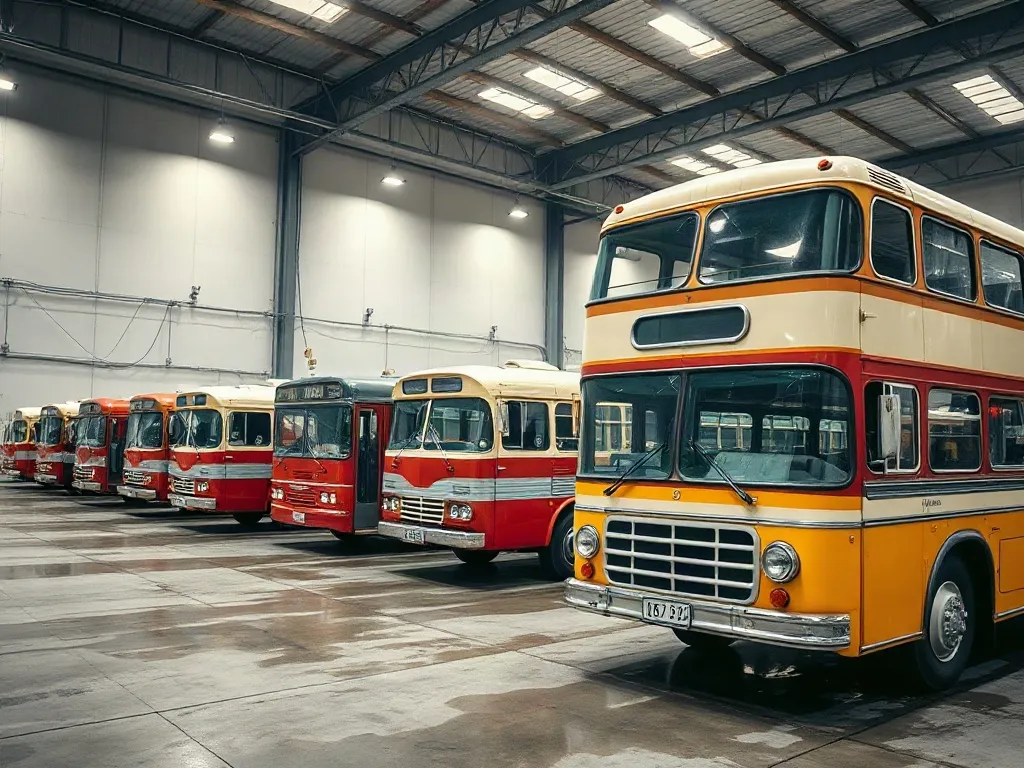
El lavado de buses interurbanos en Chile es una operación técnica cuya evolución se describe habitualmente en tres etapas: el lavado manual con agua y escobilla (1920–1960), la mecanización mediante bombas de presión y cepillos rotativos (1960–1995) y la automatización a través de túneles de lavado con recirculación de agua (1995 hasta la actualidad). Cada transición no sustituyó por completo a la anterior: en terminales de menor tamaño los tres métodos continúan coexistiendo según el volumen diario de unidades y el tipo de ruta atendida.
La variable que ordena toda la cronología es el tiempo de ciclo por unidad. Un bus de dos pisos que regresa de una ruta de cordillera acumula barro mineral, polvo en suspensión y residuos de aceite que no se retiran con un enjuague simple; el registro histórico muestra que ese ciclo pasó de varias horas a pocos minutos, y que la reducción se obtuvo por cambios en el equipamiento, no por aumentos proporcionales de mano de obra.
El término bus de dos pisos resulta central en esta historia, porque impone alturas de trabajo de hasta 4,3 m y obliga a modificar pasarelas, cepillos y boquillas[1].
Cada bloque temático del archivo técnico desarrolla un aspecto del proceso. Los enlaces conducen a las páginas correspondientes.
Panorama general del proceso: infraestructura, turnos de trabajo y criterios de calidad aplicados en terminales de larga distancia.
Leer artículoEstructura, altura de paso, presión de boquillas y velocidad de avance en instalaciones diseñadas para carrocerías de dos niveles.
Leer artículoProcedimiento para unidades que operan en cordillera y faenas mineras: barro mineral, sal y polvo fino sobre bajos y suspensión.
Leer artículoTécnicas de pulido para eliminar marcas de limpiaparabrisas y micro-rayas, más la lista de verificación previa a la salida.
Leer artículoCompilación de notas técnicas: dosificación de químicos, control de dureza del agua y mantenimiento de equipos de presión.
Leer artículoEsta página: cronología completa desde el lavado manual hasta la automatización con recirculación de agua.
Ir al inicio del artículo«La unidad no se lava hasta que el barro deja de salir del chasis: el agua sobre barro seco solo traslada el problema de lugar.»
Registro de operación de terminales de larga distancia, década de 1970.
En las primeras décadas del transporte interurbano chileno, el lavado se ejecutaba en el mismo patio donde se realizaba la mantención mecánica. No existía una zona específica ni un protocolo escrito: dos operarios con baldes, escobillas de fibra vegetal y mangueras conectadas a la red del terminal cubrían la carrocería, los vidrios y, de forma parcial, los bajos. El agua se obtenía de pozo o de estanque, y su reutilización era una práctica habitual por razones de costo y no por criterio ambiental.
La secuencia de trabajo era fija y se transmitía de operario a operario sin documentación. El rendimiento dependía del clima: en invierno, con barro húmedo, el ciclo se alargaba; en verano, el polvo del valle central se adhería a la carrocería y exigía un remojo previo de varios minutos. Los registros de la época estiman un consumo de 200 a 300 litros por unidad y un tiempo de ciclo de cuatro a seis horas cuando se incluía limpieza interior.
El punto débil del método era la ausencia de control sobre la presión y el caudal: la manguera de red entregaba entre 1,5 y 2 bar, insuficiente para retirar residuos compactados en el chasis. Esa limitación explica por qué la mecanización posterior se concentró primero en la presión y solo después en la automatización del movimiento.
La incorporación de bombas de alta presión marca el segundo período. Equipos de 40 a 60 bar, accionados por motor eléctrico o por toma de fuerza, permitieron retirar barro compactado sin abrasión excesiva sobre la pintura. El cambio redujo el consumo de agua por unidad y trasladó el esfuerzo del operario desde la fricción manual hacia el control de la boquilla y la distancia de aplicación.
Hacia mediados de los años ochenta, los terminales de mayor movimiento incorporaron pasarelas laterales que permitían alcanzar el segundo piso sin escaleras portátiles. Esta modificación, aparentemente menor, redujo el tiempo de ciclo entre un 25 % y un 35 % y disminuyó los accidentes por caída. La experiencia acumulada en esa etapa sirvió de base para el diseño de los primeros túneles, descritos en la sección sobre túneles de lavado para buses de dos pisos.
La mecanización también introdujo un problema nuevo: la espuma residual y los detergentes alcalinos sin neutralizar aceleraban la degradación de sellos de goma y burletes. La respuesta técnica fue la incorporación de enjuagues ácidos de neutralización, práctica que se estandarizó en la década siguiente.
El túnel de lavado es una estructura de paso continuo en la que la unidad avanza a velocidad controlada mientras atraviesa etapas fijas de preenjuague, espuma, cepillado, enjuague y secado. Su adopción en Chile estuvo ligada al aumento de la flota de dos pisos y a la exigencia de reducir el tiempo de rotación entre la llegada de la ruta y la salida del siguiente servicio.
El diseño de la estructura tuvo que resolver dos condicionantes locales. El primero es la altura: los cepillos superiores deben regularse por sensores de contacto para no presionar en exceso la carrocería del segundo piso. El segundo es el tipo de suciedad: el barro mineral que llega desde rutas de cordillera y faenas mineras contiene arena fina, que actúa como abrasivo si se recircula sin decantación adecuada. Por esa razón, el lavado de chasis se mantiene como operación separada, según se detalla en la página sobre desbarrado y lavado de chasis tras rutas mineras y de cordillera.
Hacia el final del período, el control de las instalaciones pasó de sistemas de temporizadores a autómatas programables con registro de ciclos, lo que permitió medir consumo de agua, dosificación de químico y número de unidades procesadas por turno.
La práctica contemporánea combina tres operaciones que en el pasado se ejecutaban por separado: el desbarro previo, el lavado de carrocería en túnel y el alistamiento final. El resultado se evalúa con indicadores de proceso y no con inspección visual exclusivamente. La unidad se considera apta cuando el parabrisas no presenta micro-rayas en la zona de barrido del limpiaparabrisas y el chasis no conserva residuos adheridos en puntos de inspección definidos.
El pulido de parabrisas, documentado en la página de pulido de parabrisas y alistamiento, se incorporó como etapa fija porque el óxido de cerio y los compuestos abrasivos finos requieren control de tiempo y presión; aplicados en exceso, generan distorsión óptica. Las notas técnicas de dosificación y control de agua se recopilan en la sección de artículos técnicos.
3–6
minutos por unidad en túneles con cepillado de alta velocidad y secado forzado.
70–80 %
de agua recuperada en instalaciones con decantación y recirculación en circuito cerrado.
120–180 L
consumo por ciclo completo de un bus de dos pisos, incluido el desbarro de chasis.
4,5 m
altura mínima de paso recomendada para túneles que atienden carrocerías de dos niveles.
No hubo un reemplazo total. La mecanización con hidrolavadoras se generalizó entre 1960 y 1995, y los túneles aparecieron después. En terminales pequeños el lavado manual con equipo de presión sigue vigente para unidades aisladas o fuera de horario.
Porque el barro mineral contiene arena fina que actúa como abrasivo. Si se procesa dentro del túnel, ese material circula con el agua recirculada y raya la pintura. El desbarro previo retira el volumen grueso y deja al túnel solo la limpieza fina.
La altura de paso, la regulación de los cepillos superiores por sensores de contacto y la potencia de secado. Las carrocerías altas generan más superficie mojada y requieren mayor caudal de aire para el secado final.
Se considera parte del alistamiento. El lavado retira suciedad; el pulido elimina micro-rayas del barrido del limpiaparabrisas. Son operaciones distintas, con insumos y tiempos diferentes, aunque se ejecuten en la misma zona de trabajo.
La cronología descrita se complementa con las páginas técnicas del archivo: estructura de túneles, procedimientos de desbarro y protocolos de alistamiento.
Este sitio tiene una finalidad exclusivamente informativa y educativa. Los materiales publicados son de carácter referencial, describen prácticas y parámetros generales, y no constituyen asesoría profesional ni recomendación técnica vinculante para una instalación concreta. Las cifras de consumo, tiempos de ciclo y alturas de paso son valores de referencia y deben verificarse con el fabricante del equipo y con la normativa aplicable antes de su implementación.